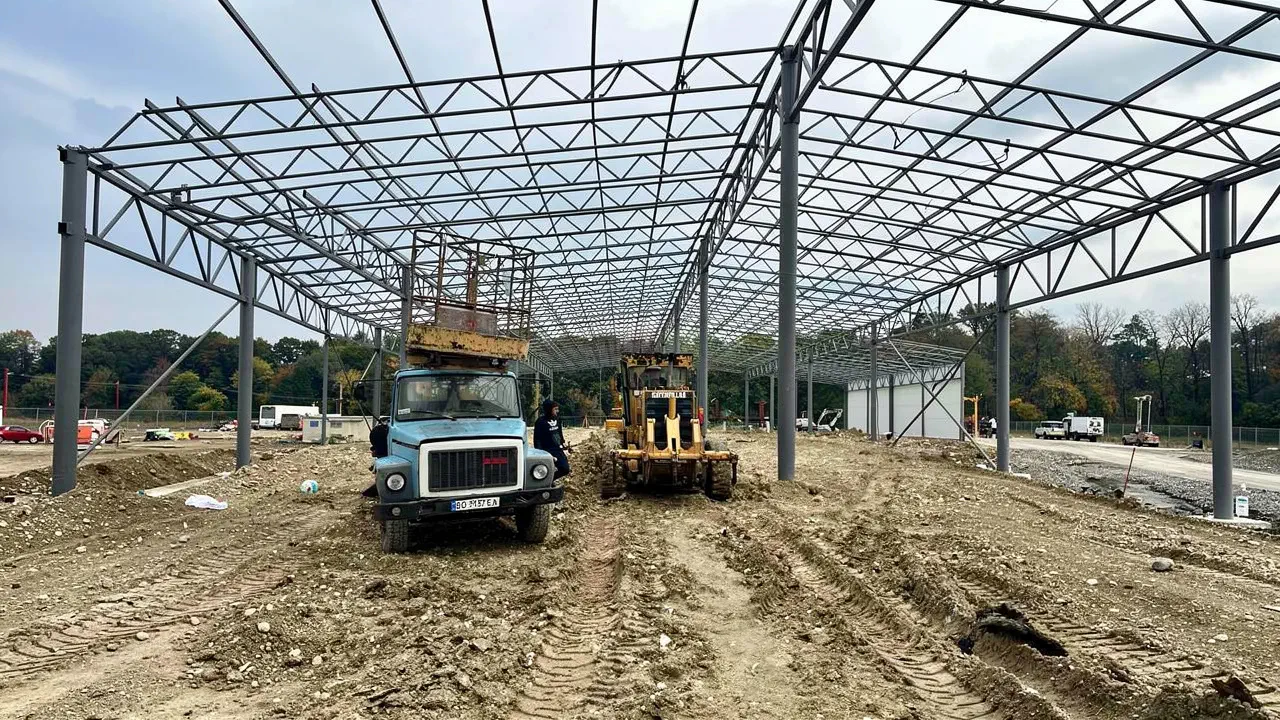
Івано-Франківщина — це передусім деревообробка й меблеве виробництво: пилорами, сушильні комплекси, цехи розкрою, складальні дільниці. Підлога в такому приміщенні живе в режимі, який рідко враховують на етапі проєкту: по ній не просто їздять, її щодня засипає тирсою й стружкою, а поруч працюють верстати, що передають у плиту вібрацію.
ТОВ «ОЛ БУД ІНВЕСТ» виконує промислові підлоги в Івано-Франківську та області. Нижче — про те, що конкретно руйнує підлогу в деревообробному цеху і яка конструкція дає ресурс на десятиліття, а не на пару сезонів.
Тирса й стружка працюють як абразив
Здається, що дерев’яна стружка м’яка й підлозі нічим не загрожує. Насправді все навпаки: шар тирси під колесом навантажувача перетворюється на абразивну пасту, яка методично зішліфовує верхній шар бетону. Додайте пісок, який заносять із вулиці, — і незміцнена поверхня починає «лисіти» на проїздах уже за перший рік.
Наслідок передбачуваний: бетон оголюється, починає пилити, і цех отримує другу проблему. Деревний пил у повітрі — це не лише питання чистоти продукції, а й пожежонебезпека. Тому для деревообробки ми завжди закладаємо зміцнену поверхню, а не «просто рівний бетон».
Вібрація верстатів і робота плити
Важкі верстати — багатопили, чотиристоронні станки, преси — передають у підлогу постійну вібрацію. Для бетону це циклічне навантаження, яке з часом розвиває мікротріщини в зонах, де плита й так працює на межі: біля швів, навколо колон, під самими опорами обладнання.
Правильне рішення — не робити плиту товщою «про всяк випадок», а розвести навантаження. Під важке обладнання закладають окремі фундаменти, відсічені від основної плити демпферним прошарком, щоб вібрація не йшла по всій площі. Саму плиту армують під розрахункове навантаження, а карту швів проєктують з урахуванням розстановки верстатів.
Яку поверхню обирати для деревообробки
У більшості цехів оптимальний варіант — бетонна плита з корундовим топінгом. Корунд із твердістю близько 9 за Моосом добре тримає саме абразивне стирання, тобто той режим, який створює тирса зі стружкою. Витрату беруть підвищену, 5–6 кг/м², бо навантаження постійне, а не епізодичне.
Полімерні покриття для деревообробки потрібні рідше — зазвичай на дільницях фарбування й лакування, де підлога стикається з розчинниками. Там доречні епоксидні системи з хімічною стійкістю. Розділити цех на зони з різним покриттям дешевше, ніж накривати полімером усю площу.
Як ми працюємо на об’єктах Прикарпаття
Починаємо з огляду приміщення й розмови про технологію: що стоїть у цеху, як рухається техніка, де мокрі зони, чи планується розширення. Від цього залежать товщина плити, клас бетону, тип армування та витрата зміцнювача. Кошторис надсилаємо протягом одного робочого дня після заміру.
Далі — стандартний цикл: ущільнення основи, гідроізоляція, армування, лазерний рівень, бетонування однією картою, затирання з втиранням топінгу, нарізка деформаційних швів на 1–3 добу й догляд за бетоном. Виходимо на об’єкти від 200 м², працюємо і на нових будівництвах, і в чинних цехах по захватках.